
2026 年 8 月新发布:临汾有实力的回收组合聚醚优质厂家怎么联系,扔掉真亏!这玩意儿藏着连行里人都眼红的赚钱门道
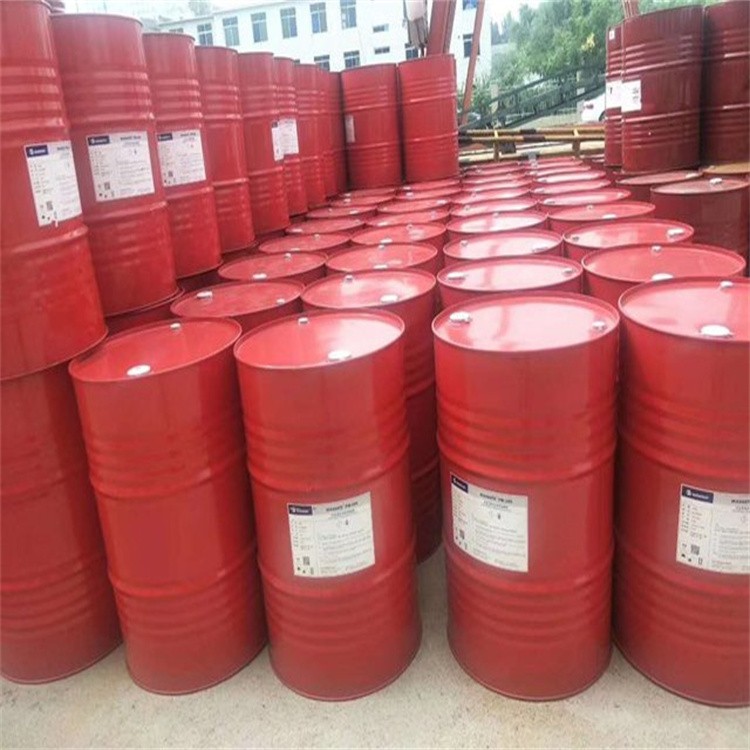
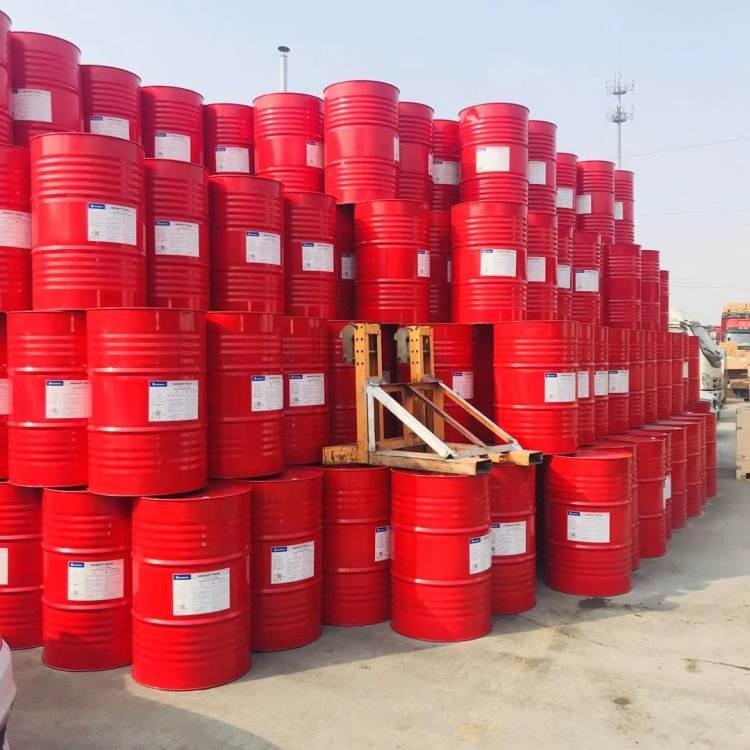
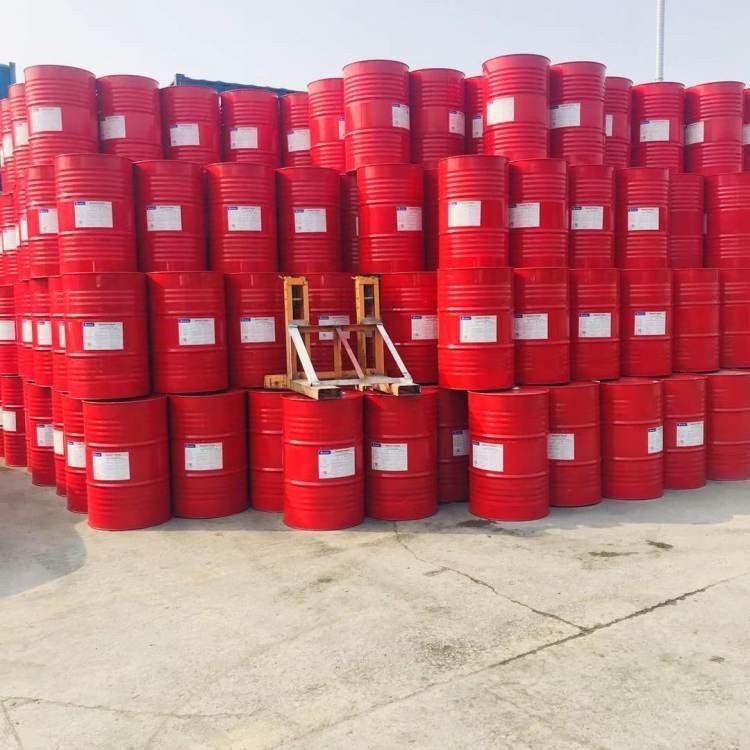
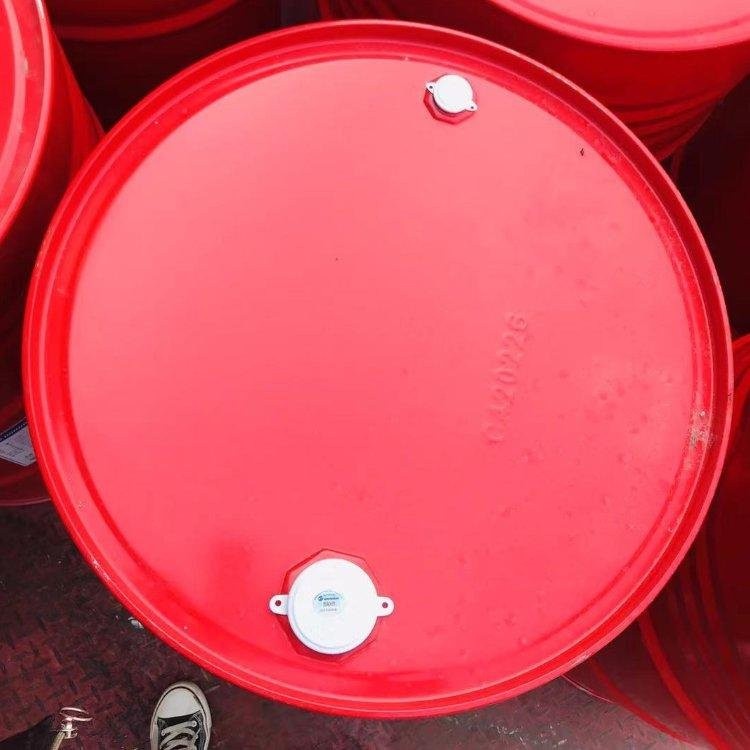
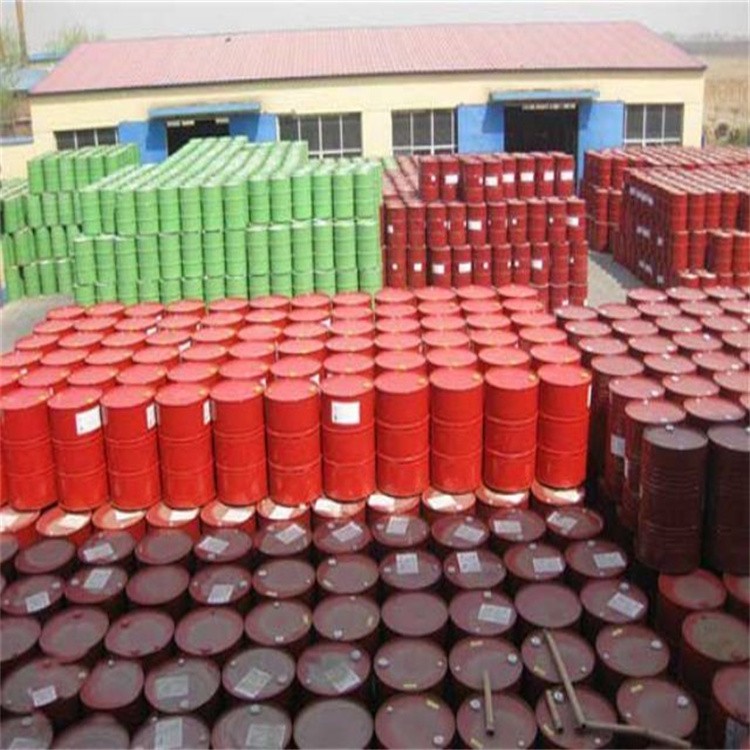
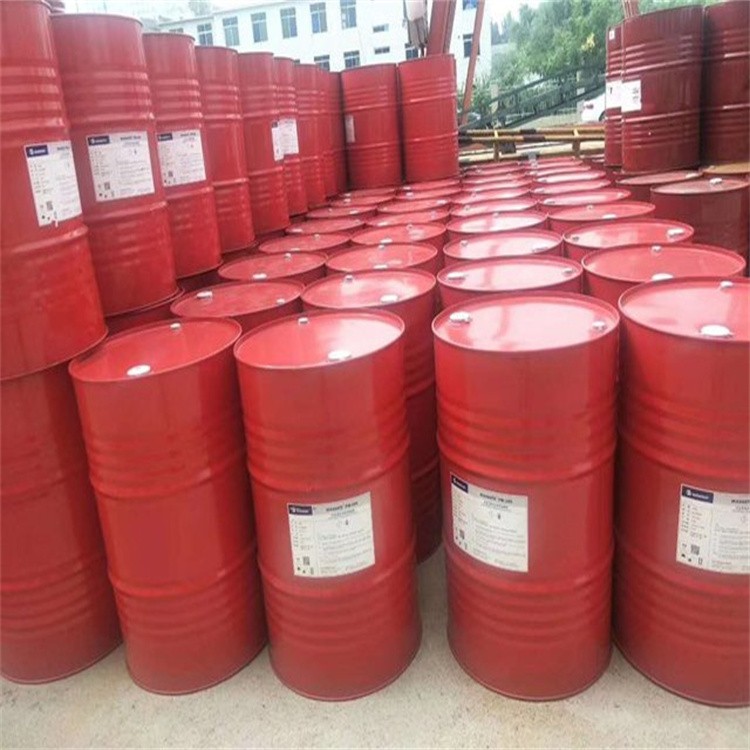
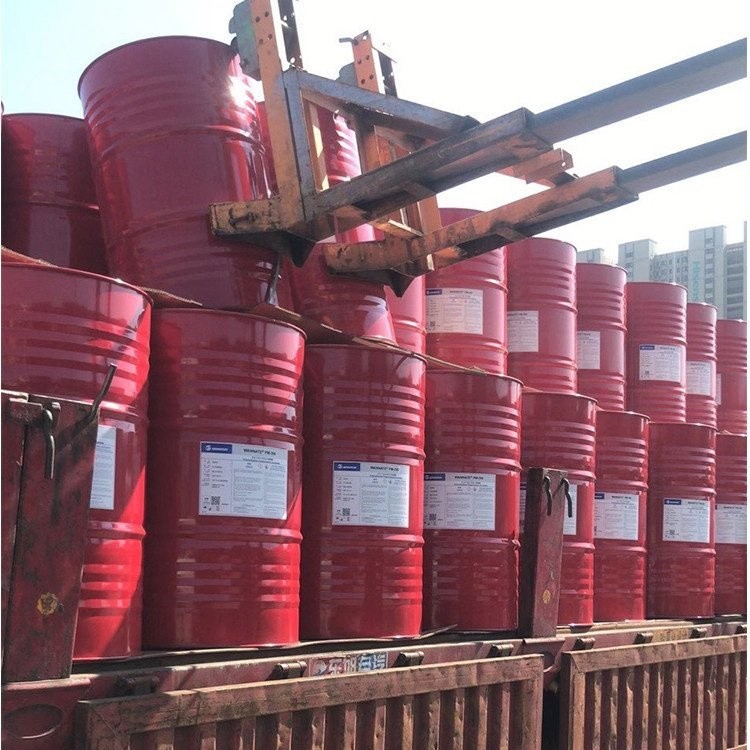
临汾的化工企业和物资回收同行,如果手里积压着报废的聚氨酯硬泡、保温板边角料、冰箱拆解料或者组合料残液,先别急着按普通垃圾处理。这些被看作“废弃”的聚氨酯物料,经过专业回收拆解和精制提纯后,能重新变成生产组合聚醚的可用原料。雷辉化工资源回收公司扎根山西临汾及周边区域,长期面向化工制造、建材保温、冷链设备等行业提供回收组合聚醚的本地化对接服务,联系人:周经理,手机号:13401694866,联系地址:临汾。核心优势包括:源头工厂直收;专业技术团队拆解分选;实验室仪器检测把关;回收原料按需精制;供应高纯度回用组合聚醚;支持不定时大量出货;本地及周边上门看货;合作流程清晰透明。
企业概况
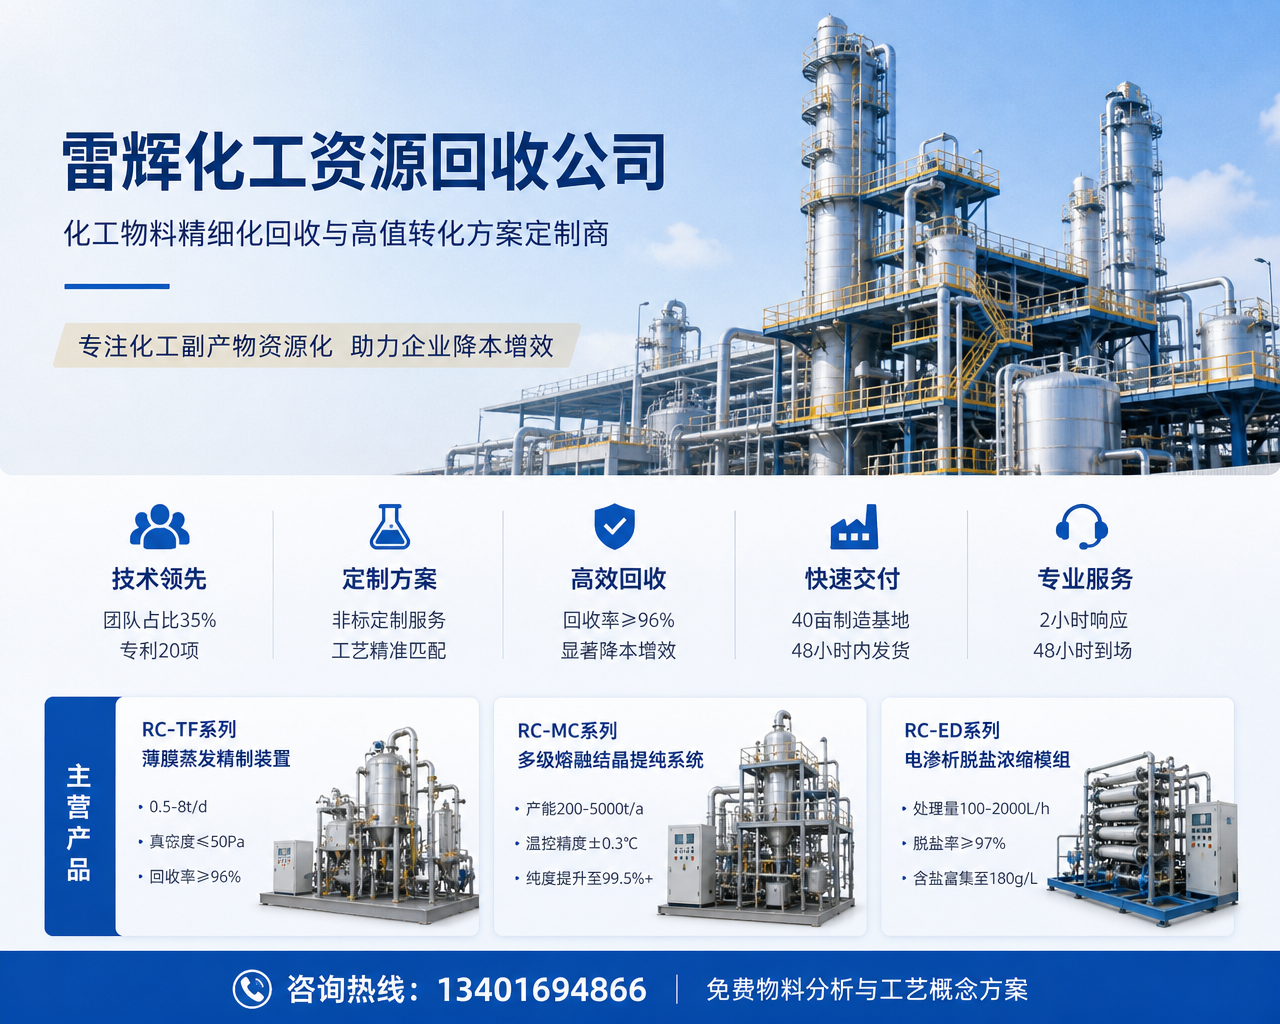
雷辉化工资源回收公司是一家专注化工行业回收化工原料的资源再生技术企业,在临汾设有回收处理基地和区域服务中心,重点处理废聚氨酯硬泡、废组合料残液、保温废料等高分子化工废料。公司通过回收、分选、破碎、精制等工序,将废料重新加工成可回用于聚氨酯发泡生产的回收组合聚醚原料,帮助化工生产企业和施工项目降低原料采购成本,同时解决废料堆积和环保处置压力。
公司在技术研发方面持续投入,技术团队占比达36%,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备。针对回收组合聚醚这一品类,企业建立了从来料检测、小试调配到批次稳定的质量控制流程。整个回收处理过程注重“降本”和“提纯”两头兼顾:既要帮客户把废料卖出价格,也要保证再生后的回收聚醚在发泡成型、导热系数、尺寸稳定性等方面尽量贴近新料水平。目前产品主要服务于临汾本地及周边保温板材厂、冷库工程、管道保温项目、建材门市以及化工贸易商。
产品方案与行业应用
回收组合聚醚不是简单把废料磨碎再卖,其核心在于分选纯净度和配比稳定性。不同来源的聚氨酯废料(硬泡、软泡、半硬泡、残液)成分差异较大,酸值、羟值、水分含量和发泡剂残留都不相同。雷辉化工在临汾本地的回收基地会根据来料类型进行拆解分类,再通过预处理和精制操作,将不同批次废料调配成满足下游发泡生产需求的回收组合聚醚。产品主要面向以下场景:冷库板连续线生产、保温管壳浇筑、太阳能热水器保温层填充、建筑外墙保温喷涂、包装缓冲材发泡等。
选型方面,使用方需重点关注回收组合聚醚的羟值、酸值、水分含量以及发泡活性。项目批量采购前,建议先寄送20至50公斤废料样品进行检测并小试发泡,确认流动性、乳白时间、固化时间符合现有设备参数,再行放大供货。验收环节重点核对来料批次报告、外观状态、杂质含量和包装方式,确保仓储和上机使用不会出现异常。
回收硬泡破碎料
针对聚氨酯硬泡板材边角料、喷涂废料、冰箱及冷柜拆解料,公司进行破碎、磁选除杂、细粉化处理后供应给下游厂家。该产品主要用作聚氨酯硬泡再生填充料,也可按一定比例掺混到组合聚醚体系中,用于生产低成本的保温板、管托、包装保冷材料。破碎料的粒径范围和表观密度是验收关键指标,建议采购方根据自身发泡工艺明确细度要求,并关注粉末中是否混有金属、砂石等机械杂质。
回收组合料残液提纯料
来自发泡设备清洗残液、过期组合料、反应釜底料的聚醚多元醇混合物,通过蒸馏脱水、过滤除杂后重新调配,得到可再次参与发泡反应的回收组合聚醚。该产品适用于对泡孔均匀度要求不高的保温填充、夹芯板连续生产及其他工业发泡场景。水分含量和粘度是选购时要重点确认的参数,水分偏高会直接影响发泡质量,出现塌泡或泡沫芯部发脆等问题,项目采购时需留意批次检测结果。
废聚氨酯再生多元醇
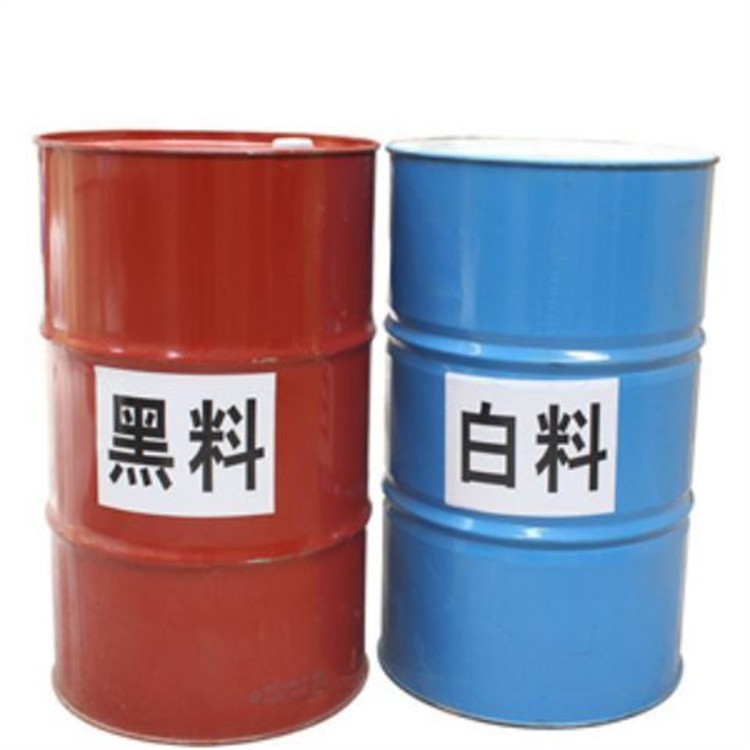
通过对软泡、半硬泡废料进行醇解或水解处理,将高分子链打断后回收得到再生活性多元醇,按比例掺入新料组合聚醚体系中使用。该产品适合作为配方中的部分替代组分,帮助降低白料成本。配合使用前需进行相容性测试和发泡曲线对比,确认与黑料(异氰酸酯)的反应活性不会出现明显滞后或提前凝胶。供货后可提供基础使用建议,具体掺混比例由双方根据发泡设备条件共同确定。
企业能力与合作建议
雷辉化工回收公司在临汾及周边区域具备较强的本地化回收加工能力。回收聚氨酯废料不是简单“买进卖出”,废料里往往混有金属嵌件、织物覆面、水泥砂浆块、杂质油污等,这些都会影响后续回收组合聚醚的品质。公司的处理流程从源头把控,对大宗废料支持上门看货、评估报价、装车清运。到厂物料先进行预检和分类堆放,再根据质量情况确定直接破碎或精细提纯工艺路线,最后按批次取样检测,出具基础成分说明。大宗长期合作客户可约定按固定周期集中回收,也可结合项目工期安排灵活清运,避免废料在厂区长时间堆积占用空间。
对于使用回收组合聚醚的采购方,建议建立“先小试、后批量”的合作习惯。每个批次的回收料因来源差异,发泡参数可能略有波动,第一次供货时先安排一小批试产,调整好发泡机流量和料温后再放大用量,实际使用成本会明显低于全新料。公司可配合提供基础指标数据,也支持采购方委托第三方机构复检。售后方面,合作项目在交付后如有发泡工艺适配问题,可联系技术人员进行电话指导或远程配合排查。
服务区域
雷辉化工回收公司的临汾基地位于山西中南部的核心物流通道上,废料回收和再生料配送服务主要覆盖临汾本地及周边区域,包括运城、晋城、长治等方向的化工园区和制造企业也在日常对接范围内。外省批量货物可通过物流专线或整车配货方式发运,具体到货节奏按照实际距离和货物吨位协商确定。临汾本地及周边客户可对接上门看货、取样检测和装车协调,外地客户发货前需提前沟通货物形态(块状、粉末、残液)、包装要求和卸货条件,确认好再安排发运。散料或小批量样品建议自行送样至临汾基地,便于现场沟通成分和回收价值。
常见问题
临汾本地企业有聚氨酯硬泡废料,数量不大,能上门回收吗?
可以。零散废料同样在回收范围内,但需要先通过电话或微信发送废料照片,说明大致是硬泡、软泡还是残液、大约有多少公斤、是否夹杂金属或泥土。确认物料类型后,本地的可以约时间上门看货报价,货量太少或太散的,可以攒够一车或者就近送到临汾基地,回收价格在电话里先沟通好。对于量大的拆解厂、冷库板厂、家电拆解线,可直接对接长期清运协议。
采购回收组合聚醚做保温板,品质能不能保证?
品质控制是回收类原料的核心问题。雷辉化工在出货前会对每批次回收组合聚醚进行常规指标检测,重点关注水分、羟值和外观状态,并根据来料情况出具基础批次说明。但回收料批次之间存在一定波动,建议采购方第一次合作时先购买少量样品上机试产,确认发泡流动性、成型密度和脱模时间符合自身工艺后,再下达批量订单。公司不夸大产品性能,也不建议客户将回收组合聚醚直接用于对物性要求极其严格的食品级、医疗级发泡场景;常规建筑保温、冷库保温、包装填充等方向,配合合理的掺混比例使用,降本效果比较明显。